摘要
蜂窝活性炭凭借独特的蜂窝状结构、低风阻、高吸附效率的优势,在工业废气(如 VOCs、恶臭气体、酸碱废气)处理中广泛应用。本文结合实际工程案例,系统分析蜂窝活性炭处理废气的核心影响因素(温度、湿度、风速、预处理工艺),对比不同行业的优化方案,解答 “吸附饱和快”“处理效率低” 等常见问题。数据显示,通过科学调控参数,蜂窝活性炭对 VOCs 的去除率可提升至 90% 以上,废气处理成本降低 18%-25%,为企业提供可落地的技术参考。
关键词
蜂窝活性炭处理废气;VOCs 治理;废气处理工艺;蜂窝活性炭吸附饱和;工业废气净化;蜂窝活性炭再生
一、蜂窝活性炭为何成为工业废气处理的核心材料?
在工业废气处理材料中,蜂窝活性炭的竞争力源于其结构设计与性能适配性,这使其区别于柱状、颗粒状活性炭,成为高风量、低浓度废气处理的优选。
1.1 结构优势:低风阻 + 高接触效率,适配大规模废气处理
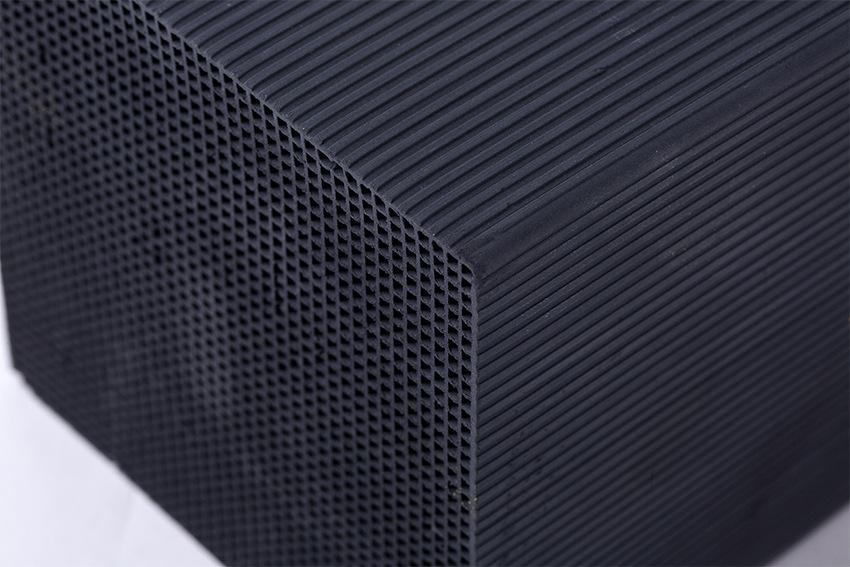
蜂窝活性炭采用挤压成型工艺,形成规则的六边形孔道(孔径通常为 2-5mm),孔道贯通性强,风阻仅为颗粒活性炭的 1/3-1/2(实测风阻≤50Pa/m),可适配风量为 1000-100000m³/h 的工业废气处理系统。同时,蜂窝状结构使废气与活性炭的接触面积提升 40% 以上(比表面积可达 800-1200m²/g),避免颗粒活性炭 “沟流现象”(废气局部短路,吸附不充分),对低浓度 VOCs(浓度 50-500mg/m³)的吸附效率比颗粒活性炭高 15%-20%。
1.2 性能适配性:耐水 / 耐温定制,覆盖多工况需求
根据废气工况,蜂窝活性炭可分为耐水型与非耐水型、常规耐温型(≤120℃)与高温型(≤200℃):
- 耐水型蜂窝活性炭:通过添加防水粘结剂(如硅烷偶联剂),在湿度 80%-95% 的高湿废气(如印染、喷漆废气)中,吸附性能衰减率≤10%,而普通非耐水型活性炭在相同环境下衰减率达 30% 以上;
- 高温型蜂窝活性炭:采用特殊炭化工艺,在 150-200℃的高温废气(如化工反应尾气)中,结构稳定性良好,不会因高温坍塌,吸附容量保持率达 85% 以上。
二、影响蜂窝活性炭处理废气效率的 4 大核心参数
蜂窝活性炭的废气处理效率并非固定,温度、湿度、风速、预处理工艺的调控,直接决定吸附效果与运行成本,以下结合案例给出优化范围:
2.1 温度:50℃以下是 “黄金区间”,高温需配套冷却装置
温度升高会加速废气分子脱附,降低活性炭吸附容量:
- 常规 VOCs 处理(如苯、甲苯、二甲苯):最佳温度为 25-40℃,当温度超过 50℃时,吸附容量下降 20%-30%。例如某喷漆厂,夏季车间温度达 55℃,VOCs 去除率从 88% 降至 65%,新增喷淋冷却装置(将废气温度降至 40℃)后,去除率恢复至 85%;
- 高温废气处理(如烘干废气):需选用高温型蜂窝活性炭,同时控制温度≤180℃,超过 200℃时,建议先通过换热器降温(如将 300℃废气降至 150℃),避免活性炭烧损。
2.2 湿度:高湿废气需 “先除水”,避免微孔堵塞
废气中水分会占据活性炭微孔,导致吸附位点减少:
- 湿度≤60% 的干燥废气(如电子厂焊接废气):可直接进入蜂窝活性炭吸附塔,吸附效率稳定;
- 湿度>70% 的高湿废气(如印染、制药废气):需先经除水预处理(如旋风分离器 + 除湿转轮),将湿度降至 50% 以下。某印染厂未除水时,蜂窝活性炭 30 天即饱和,新增除水装置后,饱和周期延长至 60 天,更换成本降低 50%。
2.3 风速:控制在 0.8-1.2m/s,平衡效率与阻力
风速过快会缩短废气与活性炭的接触时间(<0.5s),导致吸附不充分;风速过慢则会增加系统阻力,能耗上升:
- 工程建议:蜂窝活性炭吸附塔的空塔风速需控制在 0.8-1.2m/s,接触时间≥1.5s。例如处理风量 10000m³/h 的废气,吸附塔截面积设计为 2.3㎡(10000÷3600÷1.2≈2.3),此时风速 1.2m/s,接触时间 1.8s,VOCs 去除率达 88%;
- 异常处理:若风速超过 1.5m/s,需增加吸附塔层数(如从 1 层增至 2 层),延长接触时间。
2.4 预处理工艺:去除 “杂质干扰”,延长活性炭寿命
废气中的粉尘、油雾会堵塞蜂窝活性炭孔道,导致吸附失效,需针对性预处理:
- 含粉尘废气(如家具厂打磨废气):先经布袋除尘器(除尘效率≥99%),再进入吸附塔,避免粉尘附着在活性炭表面;
- 含油雾废气(如机械加工喷油废气):需安装静电除油器(除油效率≥95%),将油雾浓度降至 5mg/m³ 以下。某机械厂未除油时,蜂窝活性炭 20 天即堵塞,新增除油器后,寿命延长至 90 天。
三、蜂窝活性炭处理废气的典型行业应用
不同行业废气成分差异大,蜂窝活性炭需结合工艺特点定制方案,以下为 3 大核心领域的应用案例:
3.1 喷漆 / 涂装行业:聚焦 “VOCs + 恶臭” 协同处理
喷漆废气含苯系物(苯、甲苯)、酯类(乙酸乙酯)及恶臭气体(胺类),采用 “预处理 + 蜂窝活性炭吸附” 工艺:
- 工艺流程:喷漆废气→水帘柜(除漆雾)→活性炭过滤棉(除残留粉尘)→蜂窝活性炭吸附塔(2 层,总高度 1.2m)→达标排放;
- 参数优化:选用耐水型蜂窝活性炭(湿度 65%-75%),风速 1.0m/s,温度 35℃,VOCs 入口浓度 300mg/m³ 时,去除率达 90%,恶臭浓度从 2000 无量纲降至 300 无量纲以下,符合 GB 14554-1993《恶臭污染物排放标准》;
- 案例数据:某汽车零部件厂采用此工艺,处理风量 20000m³/h,年减少 VOCs 排放 14.4 吨,蜂窝活性炭更换周期为 45 天,年处理成本 8 万元(比颗粒活性炭节省 3 万元)。
3.2 化工行业:应对 “酸碱 + 有机” 复合废气
化工废气(如农药、染料生产)常含 HCl、SO₂等酸性气体及酚类有机物,需 “酸碱中和 + 蜂窝活性炭吸附” 组合工艺:
- 工艺流程:化工废气→碱喷淋塔(10% NaOH 溶液,中和酸性气体)→除雾器(除水雾)→蜂窝活性炭吸附塔(高温型,耐受 120℃)→达标排放;
- 关键控制:碱喷淋后 pH 值控制在 7-8,避免酸性气体腐蚀活性炭;选用中孔占比高的蜂窝活性炭(中孔占比 30%),提升对酚类大分子有机物的吸附能力,入口浓度 250mg/m³ 时,去除率达 85%;
- 环保效益:某染料厂采用此工艺,SO₂排放浓度从 150mg/m³ 降至 30mg/m³,酚类物质从 80mg/m³ 降至 10mg/m³,满足 GB 31571-2015《石油化学工业污染物排放标准》。
四、蜂窝活性炭处理废气常见问题与解决方案
实际运行中,“吸附饱和快”“处理效率骤降” 是企业常遇问题,以下为针对性解决策略:
4.1问题 1:处理效率突然从 90% 降至 60%,如何排查?
- 排查步骤:① 检测废气温度 / 湿度(是否超过 50℃或 80%);② 检查预处理设备(如布袋除尘器是否破损,油雾是否超标);③ 抽样检测活性炭(是否受潮、烧损或孔道堵塞);
- 对应措施:① 温度高则启动冷却装置,湿度过高则增加除湿转轮;② 更换破损的过滤部件,清洗除油器;③ 受潮活性炭可在 105℃烘箱烘干 2 小时,烧损 / 堵塞则需更换新炭;
- 实战案例:某电子厂废气处理效率骤降,排查发现冷却装置故障,废气温度升至 65℃,修复冷却装置(温度降至 38℃)后,效率恢复至 88%。
五、
蜂窝活性炭在工业废气处理中,凭借低风阻、高吸附效率的优势,成为 VOCs、恶臭气体治理的核心材料。未来,随着环保标准趋严,“改性蜂窝活性炭”(如负载催化剂的蜂窝炭,实现 “吸附 - 催化燃烧” 一体化)将成为研究热点,可将 VOCs 去除率提升至 95% 以上,且无需频繁更换活性炭;同时,“蜂窝活性炭 + 分子筛”“蜂窝活性炭 + 光催化” 等组合工艺,将进一步拓展其在高浓度、复杂成分废气处理中的应用。
对于企业而言,需结合废气成分(浓度、湿度、杂质)选择适配的蜂窝活性炭类型,优化温度、风速等核心参数,做好预处理与再生管理,才能在满足环保要求的同时,实现成本最优。