摘要
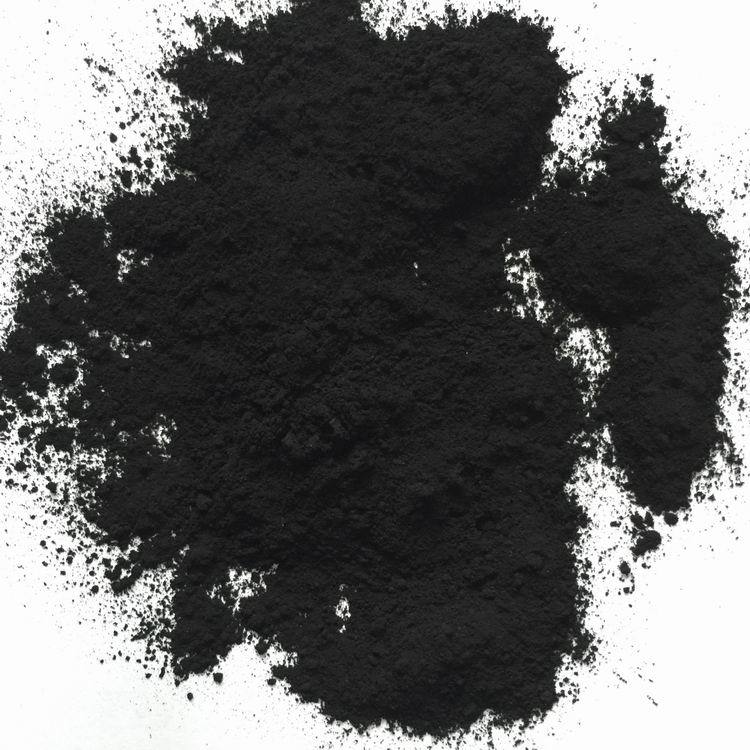
木质活性炭凭借发达的孔隙结构、优异的吸附性能,在食品加工、废水处理、化工生产等领域的脱色环节中占据重要地位。结合实际应用案例,系统分析木质活性炭脱色的核心影响因素(温度、pH 值、用量等),对比不同场景下的优化工艺,同时解答 “脱色效果差”“成本高” 等常见问题,为行业从业者提供可落地的技术参考。数据显示,通过科学调控参数,木质活性炭对糖液、印染废水的脱色率可分别提升至 92%、88% 以上,且能降低 15%-20% 的处理成本。
关键词
木质活性炭脱色;工艺参数;脱色率;印染废水脱色;糖液脱色;活性炭再生
一、木质活性炭为何成为脱色处理的优选材料?
在脱色材料选择中,木质活性炭的优势源于其独特的制备原料与结构特性,这也是它区别于煤质、椰壳活性炭的核心竞争力。
1.1 原料与结构:决定脱色能力的 “先天条件”
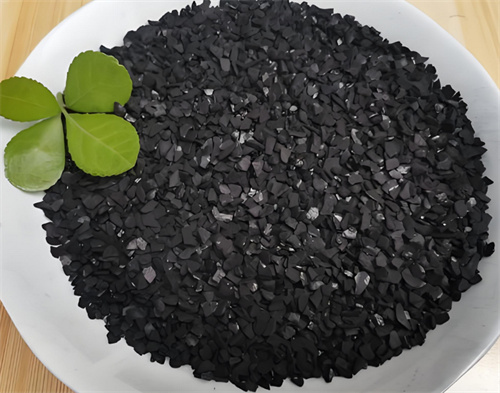
木质活性炭以杨木、杉木、核桃壳、杏壳等天然木质原料为基材,经炭化、活化(常用水蒸气活化法)后,形成发达的微孔 - 中孔结构—— 微孔(孔径<2nm)占比可达 60%-70%,比表面积普遍在 800-1200m²/g,能高效吸附小分子色素(如糖液中的焦糖色素);中孔(2-50nm)则可捕捉大分子染料(如印染废水中的活性红、酸性蓝)。相比之下,煤质活性炭微孔占比低、孔径分布较窄,对大分子色素的吸附能力弱于木质活性炭;椰壳活性炭虽比表面积高,但成本是木质活性炭的 1.5-2 倍,在大规模工业脱色中性价比更低。
1.2 表面化学特性:适配多场景脱色需求
木质活性炭表面含有羟基(-OH)、羧基(-COOH)等含氧官能团,这些官能团可通过氢键、静电引力与色素分子结合,进一步提升吸附效率。例如,在酸性条件下(pH=3-5),羧基会质子化(-COOH→-COOH₂⁺),与带负电的酸性染料(如酸性橙 Ⅱ)形成强静电作用,脱色率比中性条件下提升 15%-20%。这种 “结构 + 化学” 双重优势,使其能适配糖液、食用油、印染废水等不同极性、不同色素类型的脱色场景。
二、影响木质活性炭脱色效果的 4 大核心参数
木质活性炭的脱色效果并非固定不变,温度、pH 值、用量、接触时间这 4 个参数的调控,直接决定了脱色率与处理成本的平衡。以下结合实际案例给出具体优化范围:
2.1 温度:80℃左右是多数场景的 “黄金区间”
温度通过影响色素分子的扩散速率与活性炭的吸附活性,间接改变脱色效果。实验数据显示:
- 在糖液脱色中(以蔗糖糖浆为例),温度从 50℃升至 80℃时,色素分子扩散速率加快,脱色率从 75% 提升至 92%;但超过 85℃后,活性炭孔隙内的吸附平衡被打破,部分已吸附的色素会脱附,脱色率反而下降 3%-5%。
- 在印染废水脱色中(活性染料废水),最佳温度略低,控制在 70-75℃即可 —— 温度过高会导致废水蒸发量增加,染料浓度浓缩,反而增加吸附负担。
建议:根据处理对象,通过小试确定温度范围,避免盲目升温造成能耗浪费或效果反降。
2.2 pH 值:按色素类型 “精准调节”
不同类型的色素在不同 pH 值下带电性不同,需针对性调节以匹配木质活性炭的表面电荷:
色素类型 | 适配 pH 值范围 | 原理说明 | 应用场景示例 |
酸性色素(如焦糖色素、酸性染料) | 3-6 | 活性炭表面带正电,与带负电的色素形成静电吸附 | 糖液脱色、果汁脱色 |
碱性色素(如碱性紫、阳离子染料) | 8-10 | 活性炭表面带负电,与带正电的色素结合 | 某些化工产品脱色、造纸废水 |
中性色素(如某些天然色素) | 6-8 | 主要依靠范德华力吸附,pH 值影响较小 | 食用油脱色 |
案例:某果汁厂处理苹果汁时,未调节 pH 值(原 pH=3.2,符合酸性色素适配范围),直接投加木质活性炭,脱色率达 89%;若强行调节至 pH=7,脱色率降至 62%。 |
2.3 用量:遵循 “最低有效原则”,避免成本浪费
木质活性炭用量并非越多越好,需根据初始色度、目标脱色率计算:
- 计算公式参考:活性炭用量(g/L)=(初始色度 - 目标色度)×K(系数,通常取 0.02-0.05,视活性炭吸附能力而定)
- 实例:某印染厂废水初始色度为 500 倍,目标降至 50 倍(脱色率 90%),选用亚兰值 120mg/g 的木质活性炭(K=0.03),则用量 =(500-50)×0.03=13.5g/L。实际投加时可预留 10% 余量(即 15g/L),避免因水质波动导致效果不达标。
注意:用量超过 20g/L 后,脱色率提升幅度会小于 5%,但处理成本会增加 30% 以上,需严格控制。
2.4 接触时间:30-60 分钟 “足够充分”
接触时间过短,色素未充分被吸附;过长则会增加设备运行成本。实验表明,木质活性炭与待处理液混合后,前 20 分钟吸附速率最快(可完成 70%-80% 的脱色),30-60 分钟达到吸附平衡。例如,处理酱油脱色时,30 分钟脱色率达 85%,60 分钟达 88%,继续延长至 90 分钟,脱色率仅提升 1%,因此无需过度延长接触时间。
三、木质活性炭脱色的典型行业应用
不同行业的脱色需求差异较大,木质活性炭需结合场景进行工艺适配,以下为 3 个核心领域的应用方案:
3.1 食品行业:聚焦 “安全 + 低损耗”
在糖液、果汁、食用油脱色中,木质活性炭需符合食品级标准(如 GB/T 13803.2-2019),且需控制 “有效成分损耗”:
- 糖液脱色:采用 “先过滤杂质→再脱色” 的流程,避免杂质堵塞活性炭孔隙。例如,某蔗糖厂用 80 目滤网过滤糖浆后,投加 10g/L 食品级木质活性炭,在 80℃、pH=4.5 条件下搅拌 40 分钟,脱色率达 92%,蔗糖损耗率<1.5%(若未过滤,损耗率会升至 3%)。
- 食用油脱色:需搭配 “吸附 - 脱臭” 联动工艺,木质活性炭在脱色的同时,可吸附油脂中的醛类、酮类物质(异味来源),一举两得。某菜籽油加工厂采用此工艺,脱色后油脂透光率从 65% 提升至 98%,异味去除率达 80%。
3.2 废水处理行业:侧重 “高效 + 低成本”
工业废水(尤其是印染废水、化工废水)色度高、成分复杂,木质活性炭常与其他工艺组合使用:
- 印染废水处理:采用 “混凝沉淀 + 木质活性炭吸附” 组合工艺 —— 先通过 PAC(聚合氯化铝)去除废水中的悬浮物与部分大分子染料(降低色度 50%-60%),再投加 15g/L 木质活性炭吸附剩余色素,最终脱色率达 88%,COD 去除率达 75%,处理成本比单独用活性炭降低 40%。
- 化工废水处理:针对含酚类色素的废水,可选用 “改性木质活性炭”(通过硝酸氧化改性,增加表面羧基数量),吸附能力比普通木质活性炭提升 30%,酚类色素脱色率达 95% 以上。
3.3 医药行业:强调 “高精度 + 无残留”
在医药中间体、口服液脱色中,木质活性炭需满足 “低灰分、无重金属” 要求(灰分<3%,铅、汞含量<0.1mg/kg)。例如,某药厂处理中药口服液时,投加 5g/L 药用级木质活性炭,在 60℃、pH=5.5 条件下搅拌 30 分钟,脱色率达 85%,且未检测出活性炭残留,符合 GMP 标准。
四、木质活性炭脱色常见问题与解决方案
实际应用中,“脱色效果差”“再生难” 是从业者常遇问题,以下为针对性解答:
4.1 问题 1:脱色率突然下降,原因何在?
- 常见原因:① 待处理液中杂质增多(如印染废水含油量升高);② 活性炭受潮(吸附活性降低);③ 温度 /pH 值偏离最佳范围。
- 解决方案:① 增加预处理环节(如安装除油器、滤网);② 储存时密封防潮,受潮后可在 105℃烘箱中烘干 2 小时恢复活性;③ 定期检测待处理液 pH 值、温度,实时调整参数。
案例:某果汁厂脱色率从 90% 降至 70%,排查发现是苹果汁含果胶量升高(堵塞活性炭孔隙),新增果胶酶预处理后,脱色率恢复至 88%。
4.2 问题 2:活性炭使用后如何再生,降低成本?
木质活性炭饱和后可通过热再生法循环利用,再生率达 70%-80%,具体步骤:
- 清洗:用清水冲洗饱和活性炭,去除表面附着的杂质;
- 热解:在惰性气体(如氮气)保护下,升温至 800-900℃,使吸附的色素分子分解为 CO₂、H₂O 等小分子气体;
- 活化:通入水蒸气,修复活性炭孔隙结构;
- 冷却:降至室温后筛分,去除破碎颗粒,即可重新使用。
注意:再生次数建议不超过 3 次,多次再生后活性炭孔隙会逐渐坍塌,吸附能力下降明显。
4.3 问题 3:如何平衡脱色效果与处理成本?(H3)
- 核心策略:① 选用 “高亚兰值 + 适配孔径” 的活性炭(亚兰值越高,吸附能力越强,用量越少);② 采用 “分阶段投加” 方式(先投加 70% 用量,搅拌 30 分钟后,根据脱色效果补加剩余 30%);③ 与其他工艺组合(如混凝、氧化),减少活性炭用量。
- 数据参考:某化工厂通过 “混凝 + 活性炭” 组合工艺,活性炭用量从 20g/L 降至 12g/L,年处理成本节省 12 万元。
五、
木质活性炭在脱色领域的优势,源于其结构、化学特性与成本的综合竞争力。未来,随着环保要求的提高与技术升级,“改性木质活性炭”(如负载金属离子、纳米颗粒)将成为研究热点 —— 这类活性炭可针对性吸附特定色素(如难降解的偶氮染料),脱色率有望突破 95%;同时,“活性炭 - 膜分离”“活性炭 - 光催化” 等组合工艺,也将进一步拓展木质活性炭在高难度脱色场景(如高盐废水、复合色素废水)中的应用。
对于从业者而言,需结合自身场景(如食品 / 废水 / 医药),通过小试确定温度、pH 值、用量等核心参数,同时做好活性炭的储存与再生管理,才能在保证脱色效果的前提下,实现成本最优。